
为什么车间需要一台"不娇气"的三坐标
传统三坐标的前提是恒温恒湿:20 ± 2 ℃、无粉尘、无振动。这个前提在多数工厂并不成立——要么为它单独建一间房,要么把零件搬到计量室排队。WZ-C 的设计取舍是把环境约束转化为可计算的补偿:机器与环境各布温度传感器,按 20 ℃ 基准实时修正各轴示值,温度变化速率超限时软件直接报警,而不是给出一个看起来合理的错数。
结构要点
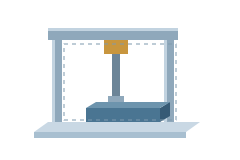
- 龙门封闭框架——横梁与立柱形成闭环,减少开口式结构在 Y 向的悬臂变形
- 全密封循环轴承——在机床行业已长期验证的导向形式,抗粉尘能力优于普通直线导轨
- 直接耦合皮带传动——取消齿轮箱,从结构上消除齿隙来源
- 绝对式光栅——断电重启无需回零,减少车间频繁开关机带来的时间损耗
- 自动测头补偿——换测头或更换测针长度后自动校正,不依赖操作者记忆
主要技术参数
| 测量范围(X×Y×Z) | 500×600×500 / 700×900×600 / 900×1200×700 mm |
|---|---|
| 示值误差 MPEE | 2.4 + L/300 μm 起(随规格变化) |
| 探测误差 MPEP | 2.6 μm 起 |
| 分辨力 | 0.1 μm |
| 温度补偿 | 5 路传感器(3 轴 + 环境 + 工件) |
| 工作温度 | 18–28 ℃,温度梯度 ≤ 1 ℃/h 时数据可比 |
| 工作台承重 | 500 kg(标准配置) |
| 气源 | 0.5 MPa,含油水量需符合 ISO 8573-1 三级 |
| 测头系统 | 触发式测头,可选扫描测头与星形测针 |
| 软件功能 | 形位公差评定、程序化批量测量、测量报告导出 |
节拍优化的三个抓手
装夹。多数产线的瓶颈不在测量速度,而在找正与夹紧。用专用夹具替代通用压板,单件可省 20–40 秒。
程序路径。把首件的完整评定拆成"关键特征全测 + 次要特征抽测",避免每件都跑全程序。
数据出口。测量结果直接写进客户的质量系统或 SPC 看板,避免人工抄录造成的时间与错误成本。
MPE 值为特定条件下的出厂指标,车间实际测量能力还取决于装夹方式、工件表面状态与操作者。本文参数为典型值,交付以技术协议为准。
按产线节拍做配置
告诉我们零件类型、日检测量与公差带,我们给出机型与夹具建议。